Почему алифатические полиуретановые пултрузионные профили не требуют покрытия
Алифатический полиуретан не содержит бензольных колец, устойчив к УФ-излучению и не желтеет — профиль готов к применению сразу после выхода с линии. Разбираем три ключевых требования к закрытой инжекции: точность дозирования, герметичная подача и стабильность процесса.
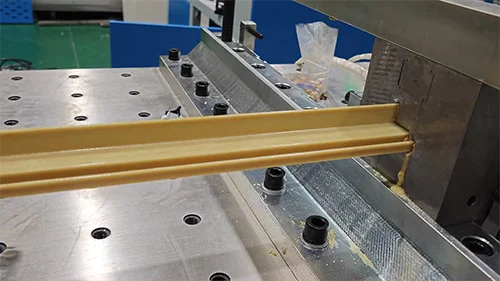
На открытом воздухе профили постоянно подвергаются воздействию УФ-излучения, влаги и перепадов температур. Обычно после экструзии или пултрузии наносят защитное покрытие. Оно замедляет старение, но добавляет операции, повышает выбросы ЛОС, а любая царапина становится очагом разрушения. Алифатические полиуретановые профили идут другим путём: материал сам устойчив к погодным воздействиям, и изделие готово к применению сразу после выхода с линии — целый этап окраски исключается.
Почему алифатическая система обходится без покрытия
В молекулах обычного ароматического полиуретана есть бензольные кольца, которые под действием УФ-излучения подвергаются фотоокислению — поверхность желтеет, мелеет и теряет блеск. Алифатический полиуретан построен на изоцианатной системе без бензольных колец, поэтому его светостойкость заметно выше: цвет и состояние поверхности остаются стабильными при длительной эксплуатации на улице, и покрытие для защиты от УФ-излучения не нужно.
К тому же полиуретановая система отличается высокой вязкостью разрушения и малой усадкой при отверждении, плотно связывается со стекловолокном, а поверхность профиля получается плотной, с минимумом пор. Только при достойном качестве поверхности можно говорить об отказе от покрытия.
Стойкость смолы — ещё не стойкость изделия
Даже самая хорошая смола не спасёт, если при инжекции в неё попали пузырьки воздуха или влага либо возникла погрешность дозирования: на поверхности появятся пузыри, сухие волокна, потёки и разнотон. Такие дефекты не исправить рецептурой — только шлифовкой и покраской, и смысл отказа от покрытия теряется.
Иными словами, отказ от покрытия зависит не от отдельного показателя материала, а от стабильности всей пултрузионной линии — прежде всего от дозирования, смешивания и подачи двухкомпонентной смолы.
Три показателя закрытой инжекции
Точность дозирования. Отклонение соотношения компонентов A и B напрямую влияет на степень отверждения и состояние поверхности: при заниженной доле смола недотверждается и поверхность липнет, при завышенной — становится хрупкой и трескается. Системы с ПЛК обычно обеспечивают точность в пределах ±1% без дрейфа при длительной работе.
Герметичная подача. Полиуретан чувствителен к влаге: при контакте с воздухом смола поглощает влагу, что приводит к пузырям и нарушениям отверждения. Закрытая инжекция держит смолу герметичной на всём пути от ёмкости до формы — исключает контакт с воздухом и снижает влияние летучих веществ на атмосферу в цехе.
Непрерывная работа. Пултрузия — непрерывный процесс, и любое колебание давления или пульсация расхода сразу даёт периодические дефекты на профиле. Только сервоприводное дозирование с обратной связью по давлению обеспечивает стабильный расход и одинаковое сечение при круглосуточной работе.
Где стоит рассмотреть в первую очередь
Рамки фотоэлектрических модулей: нужна долговременная стойкость к погоде и коррозии при отказе от затрат на окраску;
Профили для окон и дверей: высокие требования к стабильности цвета, пожелтение открытых поверхностей недопустимо;
Кабельные лотки и опоры: эксплуатация на улице и во влажной среде, чем реже обслуживание, тем лучше;
Углепластиковые и другие высокотехнологичные пултрузионные изделия: качество поверхности напрямую влияет на сборку и внешний вид.
Рекомендации перед запуском
Сначала определите жизнеспособность смолы и температурное окно формы, затем задавайте давление инжекции и скорость линии — единый набор параметров не подходит для всех систем;
При первых испытаниях формы следите за поверхностью: пузыри, сухие волокна и потёки обычно проявляются в первые 10–15 минут после пуска;
Ведите прослеживаемый журнал соотношения, температуры смолы и давления — он даст базу для сравнения при разнотоне между партиями;
После остановки сразу промывайте смесительную головку: если полиуретан загелится в смесительной камере, разборка обойдётся гораздо дороже регулярного обслуживания.
Отказ от покрытия — не преимущество одного материала, а результат согласованной работы системы материалов и процесса инжекции. Для пултрузионной линии правильный выбор смолы — лишь первый шаг: только точное дозирование, герметичность и стабильность двухкомпонентной подачи позволяют выпускать профили без покрытия серийно и стабильно.
Нужна консультация по конфигурации машины?
Оставьте свои контакты, и инженер свяжется с вами в течение 12 часов.