Технология пултрузии
Полный цикл пултрузии: подача волокна, пропитка смолой, предформование, нагрев и отверждение, вытяжка и резка. Разбор ключевых параметров — скорости вытяжки, температуры отверждения, содержания смолы — а также преимуществ и областей применения.
Пултрузия — основной непрерывный метод формования композитов (стекло- или углеволокно в сочетании с полимерной матрицей). Непрерывная цепочка «вытяжка — пропитка — формование — отверждение — резка» позволяет эффективно получать изделия постоянного сечения. Ключ к стабильному качеству — точный контроль степени пропитки и скорости отверждения.
1. Основные этапы
Подача армирующего материала: с нитенатяжителя сходят непрерывные жгуты (стекло- или углеволокно) либо маты; система натяжения держит постоянное натяжение, не давая волокнам провисать или рваться и обеспечивая равномерную пропитку.
Пропитка смолой: жгуты поступают в ванну с жидкой смолой (эпоксидной, ненасыщенной полиэфирной и др.), которая должна полностью обволакивать волокна. Направляющие ролики регулируют раскладку волокон, чтобы каждое равномерно пропиталось; время пропитки контролируется, чтобы смолы не было слишком много или мало.
Предформование и удаление излишков: пропитанные жгуты входят в предформующую фильеру, полость которой близка к сечению изделия (чуть больше). Излишки смолы отжимаются, пузыри удаляются, волокна укладываются в заданном направлении — изделие готово к отверждению.
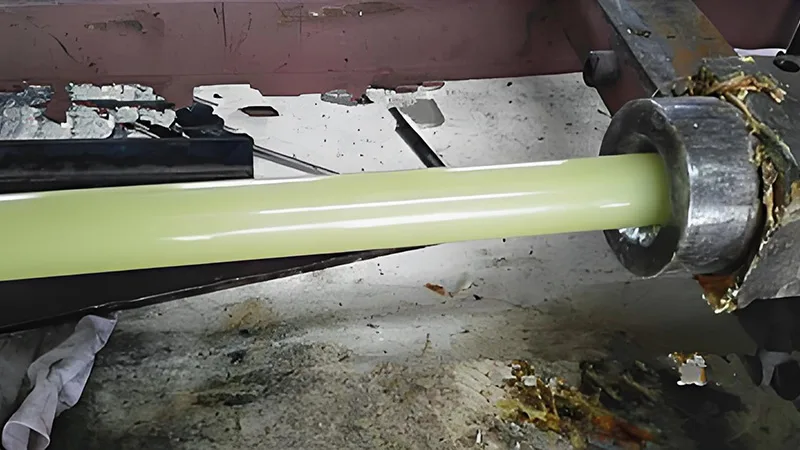
Нагрев и отверждение: композиция подаётся в обогреваемую фильеру, где поддерживается заданная температура (обычно 80—160 °C в зависимости от смолы) — электрическим или масляным нагревом. Смола сшивается и постепенно отверждается. Время отверждения согласуется со скоростью вытяжки, чтобы изделие выходило из фильеры полностью отверждённым.
Вытяжка и резка: отверждённый профиль плавно вытягивается тяговым устройством (чаще гусеничного типа — усилие распределяется равномернее) и отрезается автоматическим станком по заданной длине.
2. Ключевые параметры
Скорость вытяжки: согласуется со скоростью отверждения. Слишком высокая ведёт к нед отверждению, слишком низкая снижает производительность. На практике её задают в диапазоне 0,5—5 м/мин исходя из свойств смолы.
Температура отверждения: желательно ступенчатая (сначала предварительное отверждение при низкой температуре, затем полное при высокой), чтобы смола не разлагалась от перегрева и процесс не затягивался из-за недогрева.
Содержание смолы: регулируется усилием отжима в предформующей фильере и уровнем смолы в ванне; обычно 30—50 %. Эта доля напрямую определяет прочность и коррозионную стойкость изделия.
3. Преимущества и применение
Высокая автоматизация, непрерывное производство и производительность, ровная укладка волокон, высокая прочность и стабильность свойств, малый расход материала. Метод применяется для линейных профилей постоянного сечения: антикоррозионных труб FRP, кабельных лотков, строительных профилей, несущих штанг лопастей ветрогенераторов — в химической, строительной, энергетической и транспортной отраслях.
Нужна консультация по конфигурации машины?
Оставьте свои контакты, и инженер свяжется с вами в течение 12 часов.