Пултрузия: плюсы и минусы технологии
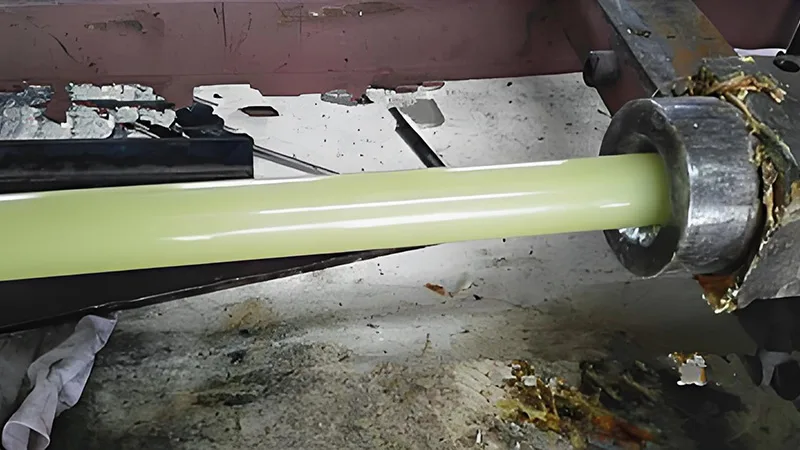
Пултрузия — непрерывный процесс получения композитных изделий постоянного сечения: жгуты волокна пропитываются смолой, отверждаются в нагретой матрице и протягиваются.
Пултрузия — это непрерывный способ производства композитных изделий постоянного сечения. У неё очевидные преимущества в производительности, качестве, расходе материалов и автоматизации, но есть ограничения по форме, инвестициям, оснастке и сырью.
1. Основные преимущества
Высокая производительность для непрерывного крупносерийного выпуска. Линия работает без остановок: от подачи волокна до резки готового изделия всё автоматизировано. Особенно эффективна для линейных профилей постоянного сечения, по объёму выпуска значительно превосходит ручное формование и другие периодические процессы.
Стабильное качество и надёжные характеристики. Волокна уложены ровно, смола распределена равномерно, её содержание легко контролировать. Меньше пузырей и складок, а разброс прочности на растяжение и изгиб между партиями минимален.
Малые потери сырья. На этапе преформинга можно точно дозировать смолу, непрерывный процесс снижает количество обрезков. По сравнению с ручной выкладкой расход материала заметно ниже.
Низкая зависимость от персонала и высокая автоматизация. Подача ровинга, пропитка, преформинг, нагрев и отверждение, протяжка и резка выполняются оборудованием. Это экономит труд и уменьшает влияние человеческого фактора на качество.
Отлично подходит для длинномерных изделий. Благодаря непрерывной протяжке и отверждению можно за один проход выпускать профили длиной в несколько метров и даже десятки метров без стыков — трубы, профили и т.п.
2. Основные недостатки
Ограничение по сечению. Обычно возможны только линейные изделия неизменного сечения — трубы, прутки, профили. Сложные формы, криволинейные поверхности и переменное сечение обрабатывать трудно, поэтому область применения уже.
Высокие капитальные вложения. Шпулярник, пропиточная ванна, преформинговая матрица, нагреваемая матрица, тянущее устройство, отрезной станок — всё это обязательное специализированное оборудование. Первоначальные затраты на закупку и организацию линии значительны, что особенно ощутимо для малых и средних предприятий.
Узкая специализация оснастки. Для каждого сечения нужна своя матрица. При смене изделия часто приходится заново проектировать и изготавливать оснастку, что увеличивает расходы и время переналадки. Поэтому процесс не подходит для мелкосерийного и многономенклатурного производства.
Требования к сырью. Как правило, нужны непрерывные жгуты волокна — стеклоровинг, углеродный ровинг. Рубленое волокно или ткани использовать напрямую сложно. Смола должна обладать подходящей текучестью и скоростью отверждения, поэтому выбор ограничен.
Недостаточная гибкость процесса. Скорость протяжки, температура отверждения и другие параметры должны точно соответствовать сечению и системе смолы. Когда режим задан, менять параметры или переходить на другое изделие непросто — успех сильно зависит от предварительной проработки технологии.
В целом пултрузия лучше всего подходит для крупносерийного выпуска длинномерных линейных композитных изделий постоянного сечения. Если же форма сложная, партия мала или номенклатура часто меняется, нужно тщательно оценивать экономическую целесообразность и применимость процесса.
Нужна консультация по конфигурации машины?
Оставьте свои контакты, и инженер свяжется с вами в течение 12 часов.