Вакуумная заливка высоковольтных трансформаторов и трансформаторов тока
Вакуумная заливка эпоксидной смолой — ключевой этап производства высоковольтных трансформаторов и трансформаторов тока. Она обеспечивает равномерное заполнение зазоров между обмоткой и формой, формируя плотную изоляцию и гарантируя безопасность и стабильность при длительной работе под высоким напряжением.
Вакуумная заливка эпоксидной смолой — ключевой этап производства высоковольтных трансформаторов и трансформаторов тока. Она обеспечивает равномерное заполнение зазоров между обмоткой и формой, формируя плотную изоляцию и гарантируя безопасность и стабильность при длительной работе под высоким напряжением. Процесс включает подготовку материалов, подготовку формы, контроль вакуума, заливку, отверждение и уход. Каждый этап имеет свои особенности.
1. Подготовка материалов
Материалы для заливки эпоксидной смолой требуют предварительной обработки. Сухость смолы, отвердителя и наполнителя напрямую влияет на появление пузырьков или слабых мест в изделии. Влага в материале испаряется в вакууме и остаётся в изоляции, создавая угрозу электрической прочности.
Храните материалы в сухом проветриваемом помещении. После вскрытия упаковки используйте их как можно скорее, остатки герметично закрывайте. Перед применением смолу и наполнитель обычно прогревают для удаления влаги. Механические примеси удаляют фильтрацией, чтобы в систему заливки попадал только чистый и однородный материал.
2. Предварительный прогрев формы и обмотки
Прогрев формы и обмотки часто недооценивают, хотя он существенно влияет на качество. Холодная форма при контакте с горячей смолой быстро охлаждает её, снижая текучесть и мешая заполнению мелких зазоров. Остаточная влага или растворитель в обмотке испаряются при контакте с горячей заливочной массой, образуя пузырьки.
Поэтому перед заливкой форму и обмотку прогревают в печи до нужной температуры и выдерживают достаточное время для равномерного прогрева. Сразу после прогрева обмотку устанавливают в форму и заливают, не допуская повторного поглощения влаги из воздуха. Главное — сблизить температуры формы, обмотки и заливочной массы, чтобы уменьшить влияние перепада температур.
3. Создание вакуума
Вакуум — главное отличие вакуумной заливки от заливки при атмосферном давлении. В глубоком вакууме из материала удаляются растворённые газы и воздух, попавший при перемешивании, а смола лучше проникает в межвитковые и межслойные зазоры.
При откачке важно контролировать скорость набора вакуума и конечный уровень. Негерметичность системы или снижение производительности насоса не позволят эффективно удалить пузырьки. Также нужно следить за уровнем материала, чтобы чрезмерный вакуум не вызвал испарения низкомолекулярных компонентов и изменения состава. После достижения вакуума обычно выдерживают паузу для полной дегазации, затем выполняют заливку.
4. Ключевые моменты заливки
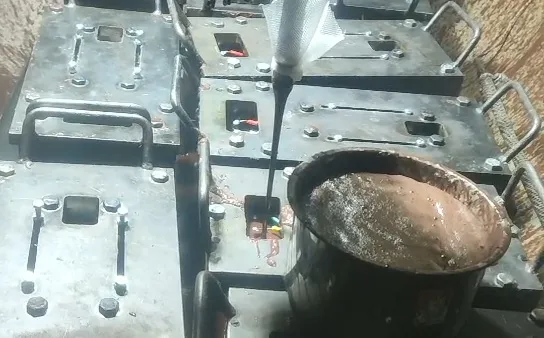
Заливка — самый наглядный и требующий опыта этап. Смолу в форму подают не слишком быстро, чтобы не создавать турбулентность и не захватывать воздух, но и не слишком медленно, чтобы избежать преждевременного гелеобразования. Обычно смолу льют по внутренней стенке формы, давая уровню плавно подниматься и вытеснять воздух из полости.
В некоторых технологиях после вакуумирования в ёмкость подают изолирующий защитный газ под давлением и затем выполняют заливку. Это помогает заполнить труднодоступные зоны сложной формы и повысить электрическую прочность после отверждения. После заливки иногда проводят кратковременное повторное вакуумирование для окончательной дегазации залитой смолы.
5. Уход при отверждении
После заливки недостаточно просто оставить изделие затвердевать. При переходе смолы из жидкого состояния в твёрдое происходят химическая усадка и выделение тепла. Слишком высокая температура или быстрый нагрев не дают усадочным напряжениям релаксировать, что приводит к микротрещинам. Под высоким напряжением они разрастаются и вызывают пробой изоляции.
Поэтому отверждение обычно ведут ступенчатым нагревом: сначала смола гелеобразуется при низкой температуре, затем температуру постепенно повышают до полного отверждения. Процесс должен длиться достаточно долго для полной реакции и достижения нужной механической и электрической прочности. После отверждения изделие медленно охлаждают до комнатной температуры и только затем извлекают из формы, чтобы не создавать новые напряжения из-за резкого перепада температур.
6. Типичные проблемы и их предотвращение
Частые дефекты вакуумной заливки — остаточные пузырьки, поверхностные трещины, повышенный уровень частичных разрядов. Пузырьки обычно вызваны влажным материалом, недостаточным вакуумом или неправильной скоростью заливки. Трещины — неверной кривой отверждения или слишком быстрым охлаждением. Повышенные частичные разряды — микродефектами или примесями внутри изоляции.
Профилактика важнее исправления. Входной контроль материалов и их подготовка перед использованием, исправная вакуумная система, строгое соблюдение температурно-временных режимов заливки и отверждения — базовые условия качества. Также ведите протоколы по каждой партии, чтобы при проблемах отследить причину и быстро скорректировать процесс.
7. Основные требования к рабочей среде
Заливка эпоксидной смолой предъявляет определённые требования к условиям. Влагу из воздуха материал поглощает, поэтому влажность в цехе должна быть низкой. При низкой температуре вязкость смолы растёт, текучесть ухудшается, страдает качество заливки. Зона заливки должна быть чистой, без пыли в воздухе: пылинки, попав в смолу, становятся примесями внутри изоляции.
Рекомендуется оснастить цех системами контроля температуры и влажности, регулярно проводить уборку. Персонал должен носить антистатическую спецодежду и средства защиты — это и безопасность, и снижение влияния человека на чистоту изделия.
Все этапы вакуумной заливки взаимосвязаны, и любая небрежность может сказаться на изоляционных свойствах и сроке службы изделия. Для высоковольтных трансформаторов и трансформаторов тока, где требования к электрической надёжности особенно высоки, управление процессом требует постоянного внимания и накопления опыта. Только аккуратная работа, внимательное наблюдение и своевременные записи обеспечивают стабильное качество продукции в долгосрочной перспективе.
Нужна консультация по конфигурации машины?
Оставьте свои контакты, и инженер свяжется с вами в течение 12 часов.